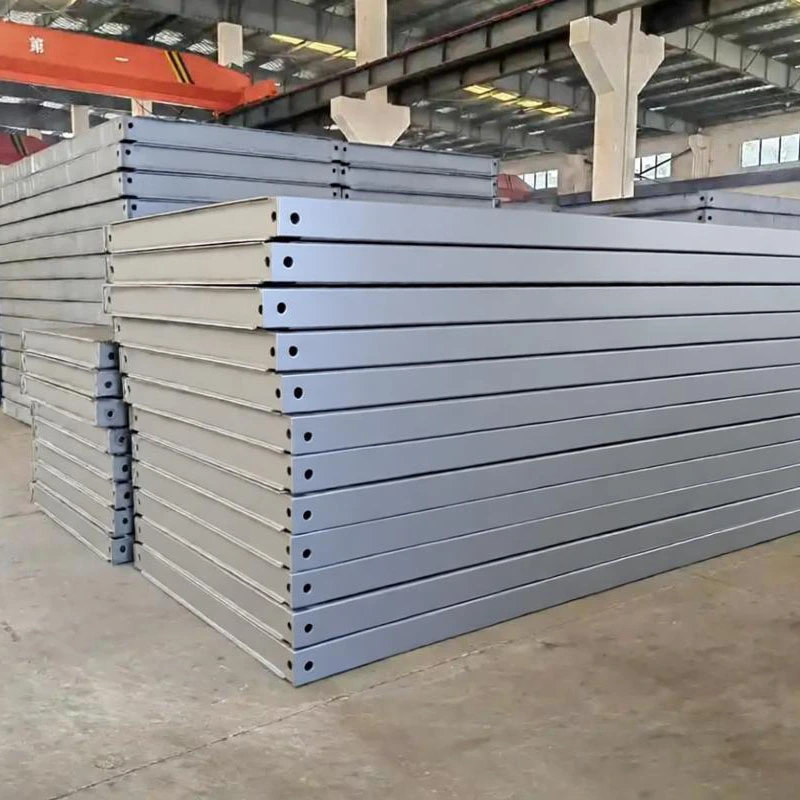
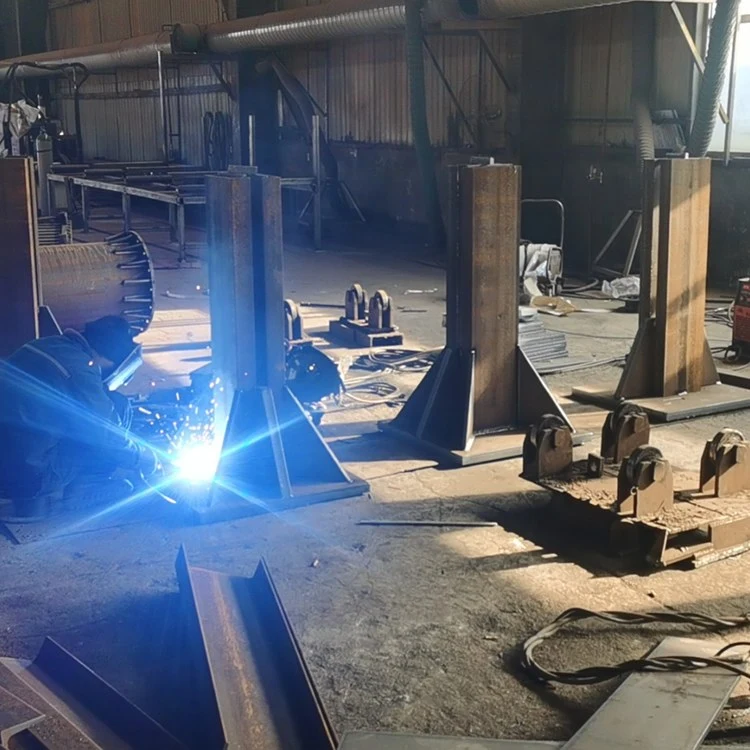
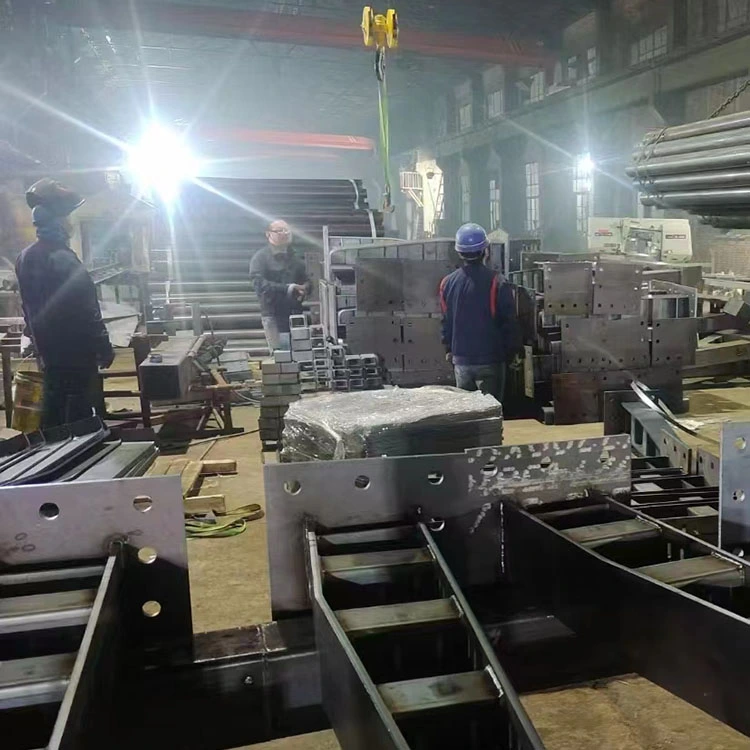
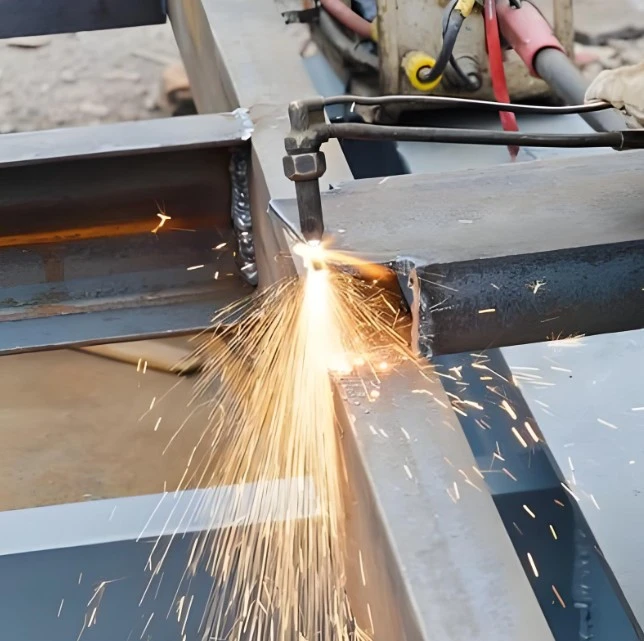
Các điểm quy trình sản xuất chính
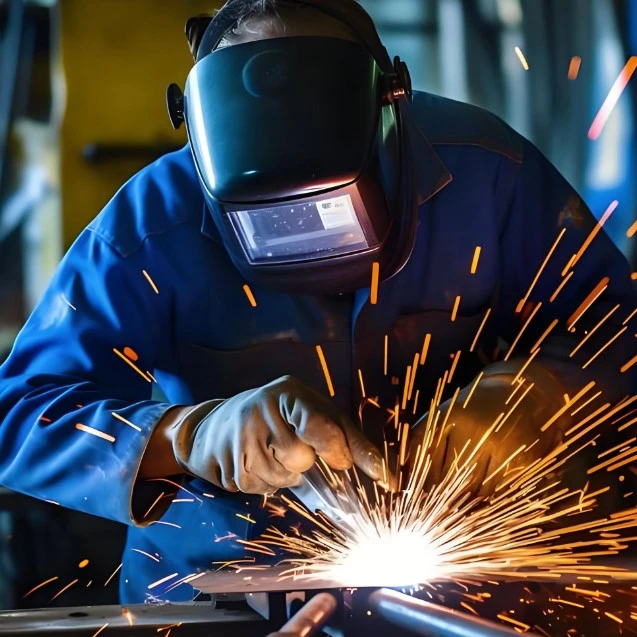
Quá trình hàn quang điện bao gồm các bước chính như hàn đơn bào, hàn loạt, cán màng và cán màng. Mỗi bước đều yêu cầu kiểm soát chặt chẽ các thông số để đảm bảo chất lượng:
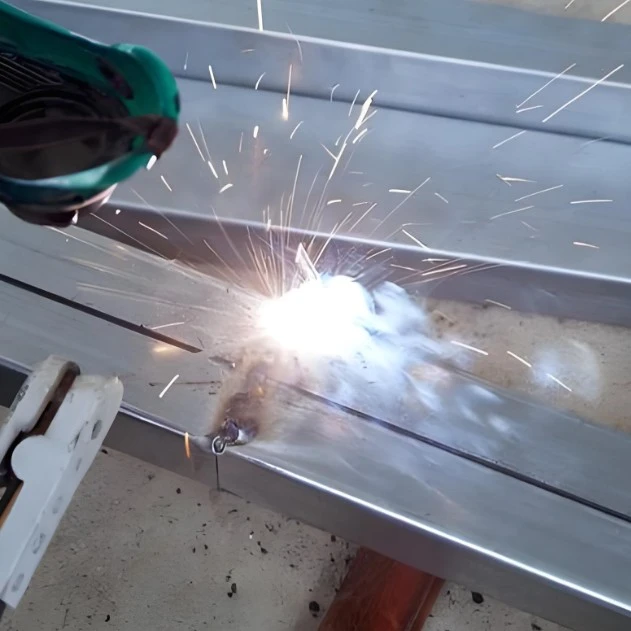
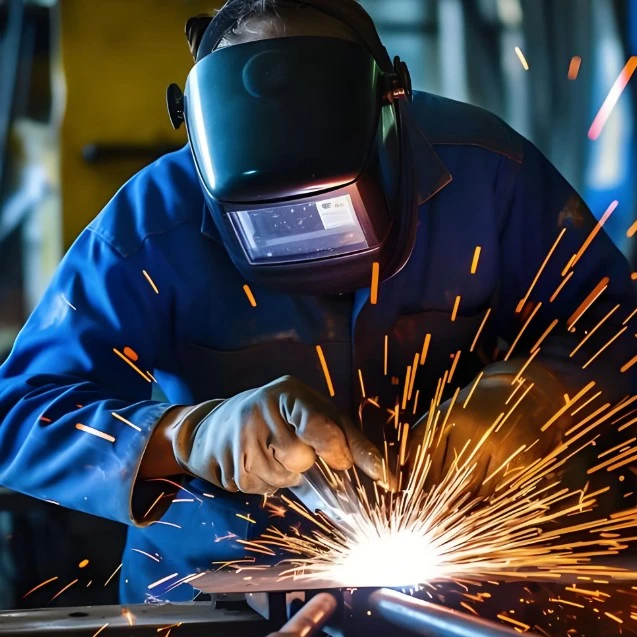
Hàn đơn bào: Sử dụng mỏ hàn có nhiệt độ không đổi để hàn chính xác dải hàn mạ thiếc vào các đường lưới chính của pin mặt trời. Nhiệt độ đầu mỏ hàn được kiểm soát chặt chẽ trong khoảng 260-280°C, thời gian hàn giới hạn trong vòng 3 giây để tránh làm hỏng pin mặt trời do nhiệt độ cao;
Giai đoạn hàn nối tiếp: Kết nối nhiều pin mặt trời theo chuỗi ngược bằng dải hàn. Sai số khoảng cách của các ô được kiểm soát trong phạm vi ± 0,5mm và độ phẳng của dải hàn ảnh hưởng trực tiếp đến hiệu suất truyền dòng điện;
Quy trình cán màng: Xếp lớp các vật liệu theo thứ tự kính cường lực, màng dính EVA, dòng pin mặt trời và tấm nền (TPT). Sau khi cán màng, thử nghiệm EL được tiến hành để loại bỏ hoàn toàn các khuyết tật như vết nứt vi mô và mối hàn không hoàn chỉnh;
Giai đoạn cán màng: Sử dụng quy trình nhiệt độ và áp suất cao để làm nóng chảy và đông đặc màng dính EVA, tạo thành cấu trúc kín. Nhiệt độ và thời gian hút bụi cần được điều chỉnh chính xác theo loại EVA để đảm bảo hiệu suất bịt kín.
Thông số kỹ thuật cài đặt và kết nối
Sau quá trình hàn quang điện, việc lắp đặt và đấu nối các bộ phận phải tuân thủ nghiêm ngặt các thông số kỹ thuật tiêu chuẩn để đảm bảo hệ thống hoạt động ổn định:
1. Cố định lan can: Để lắp đặt ngoài trời, cần có ray bằng thép mạ kẽm nhúng nóng hoặc hợp kim nhôm. Chúng phải được cố định bằng bu lông hoặc kẹp, với sai số độ phẳng lắp đặt là 2 mm và độ lệch đường chéo < 4 mm;
2. Kết nối thành phần: Đầu nối quang điện MC4 được sử dụng để kết nối giữa các thành phần. Khi lắp các cực dương và cực âm vào, phải nghe thấy tiếng “tách” để xác nhận độ kín. Bán kính uốn của cáp không được nhỏ hơn 48mm để tránh lão hóa lớp cách điện do tiếp xúc trực tiếp với ánh nắng mặt trời;
3. Hàn hộp nối: Trước khi hàn diode bypass và băng hàn, cần phải làm nóng sơ bộ bằng tia hồng ngoại. Nhiệt độ làm nóng trước phải được kiểm soát ở 120-150oC, nhiệt độ mỏ hàn phải giảm xuống 240-260oC và thời gian hàn nên rút ngắn xuống trong vòng 2 giây để tránh làm hỏng diode do nhiệt;
4. Kiểm tra thành phẩm: Sau khi hàn, tiến hành kiểm tra độ dẫn điện và điện trở thấp để đảm bảo điện trở kết nối < 0,5mΩ. Đồng thời, sử dụng hình ảnh tia X để kiểm tra độ rỗng bên trong của mối hàn, đảm bảo toàn diện chất lượng mối hàn.
Hỏi đáp
1. Câu hỏi: Trong quá trình hàn quang điện, nhiệt độ cao có thể dễ dàng làm hỏng cell pin. Làm thế nào để tránh điều này?
Trả lời: Điều này có thể đạt được bằng cách kiểm soát chính xác các thông số của quy trình. Nhiệt độ của mỏ hàn cho các ô đơn được giới hạn ở mức 260-280oC và thời gian không quá 3 giây. Nhiệt độ của mỏ hàn đối với hộp kết nối giảm xuống 240-260oC và thời gian không quá 2 giây. Đồng thời, sử dụng thiết bị kiểm soát nhiệt độ chuyên nghiệp để theo dõi thời gian thực, tránh hiện tượng quá nhiệt cục bộ.
2. Hỏi: Nếu điện trở nối của các chi tiết hàn quá cao thì phải làm sao?
Trả lời: Đầu tiên, hãy kiểm tra độ bám dính của băng hàn với các đường dây lưới chính của ắc quy để đảm bảo không có hiện tượng hàn sai. Thứ hai, tối ưu hóa các thông số nhiệt độ và thời gian hàn để đảm bảo băng hàn và pin được tích hợp hoàn toàn. Cuối cùng, thực hiện nghiêm ngặt việc kiểm tra điện trở thấp sau khi hàn và kịp thời làm lại các sản phẩm trung bình.
3. Câu hỏi: Các khu vực hàn của các bộ phận quang điện lắp đặt ngoài trời dễ bị lão hóa. Làm thế nào để đảm bảo độ bền?
Trả lời: Các giá đỡ được làm bằng thép mạ kẽm nhúng nóng hoặc hợp kim nhôm để tăng cường khả năng chống ăn mòn. Cáp tránh ánh nắng trực tiếp và đảm bảo đủ bán kính uốn. Hộp kết nối được niêm phong tốt. Từ cả vật liệu lẫn chi tiết lắp đặt, các khu vực hàn đều được đảm bảo ổn định lâu dài.
4. Câu hỏi: Làm thế nào để điều chỉnh các thông số trong giai đoạn cán màng cho các loại màng dính EVA khác nhau?
Trả lời: Nhiệt độ cán và thời gian hút bụi cần được điều chỉnh chính xác theo điểm nóng chảy và chỉ số nóng chảy của màng dính EVA để đảm bảo màng dính EVA tan chảy và đông đặc hoàn toàn, tạo thành cấu trúc bịt kín chặt chẽ. Các thông số cụ thể có thể được đội ngũ kỹ thuật chuyên nghiệp tùy chỉnh dựa trên mẫu màng dính.
Shenghui Metal lấy "tay nghề chính xác và chất lượng ổn định" làm khả năng cạnh tranh cốt lõi của mình. Với kinh nghiệm tích lũy nhiều năm trong lĩnh vực xử lý hàn quang điện, công ty đã cung cấp dịch vụ xử lý ổn định và đáng tin cậy cho nhiều dự án năng lượng quang điện và đã đạt được danh tiếng tốt trong ngành. Chúng tôi có thể tùy chỉnh chính xác các quy trình hàn theo thông số kỹ thuật và yêu cầu vật liệu của mô-đun quang điện, đồng thời hỗ trợ toàn bộ quy trình từ tạo mẫu hàng loạt nhỏ đến sản xuất quy mô lớn. Chúng tôi cung cấp Bảng giá và Báo giá chi tiết để được hỗ trợ. Chúng tôi là một trong những Thương hiệu Gia công Hàn quang điện đáng tin cậy trên toàn thế giới, liên tục mang lại kết quả xử lý Made in China đáng tin cậy.
Thẻ nóng: Gia Công Hàn Quang Điện, Nhà Cung Cấp, Nhà Sản Xuất
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик