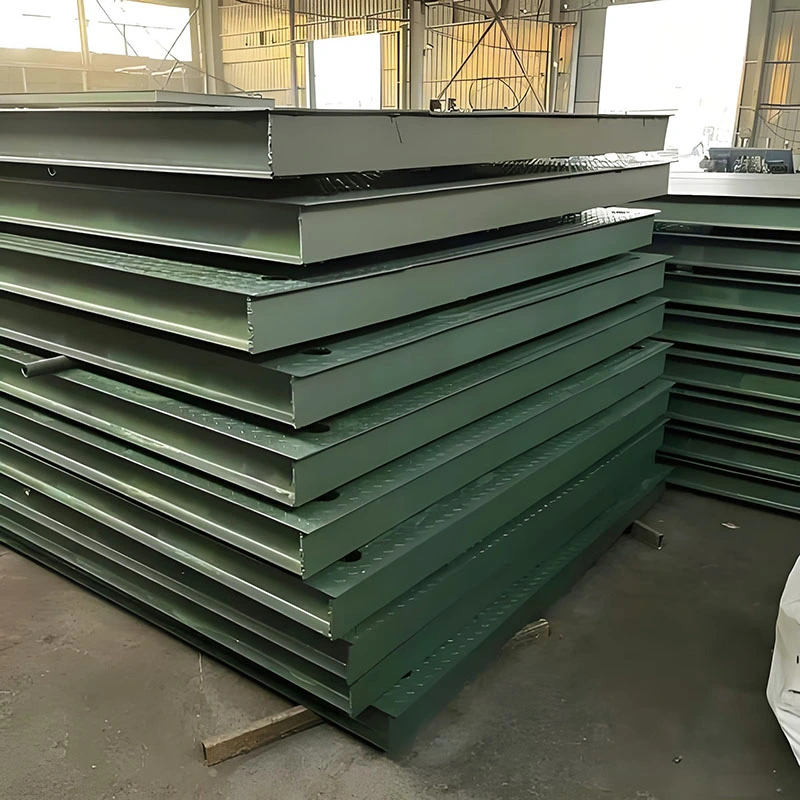
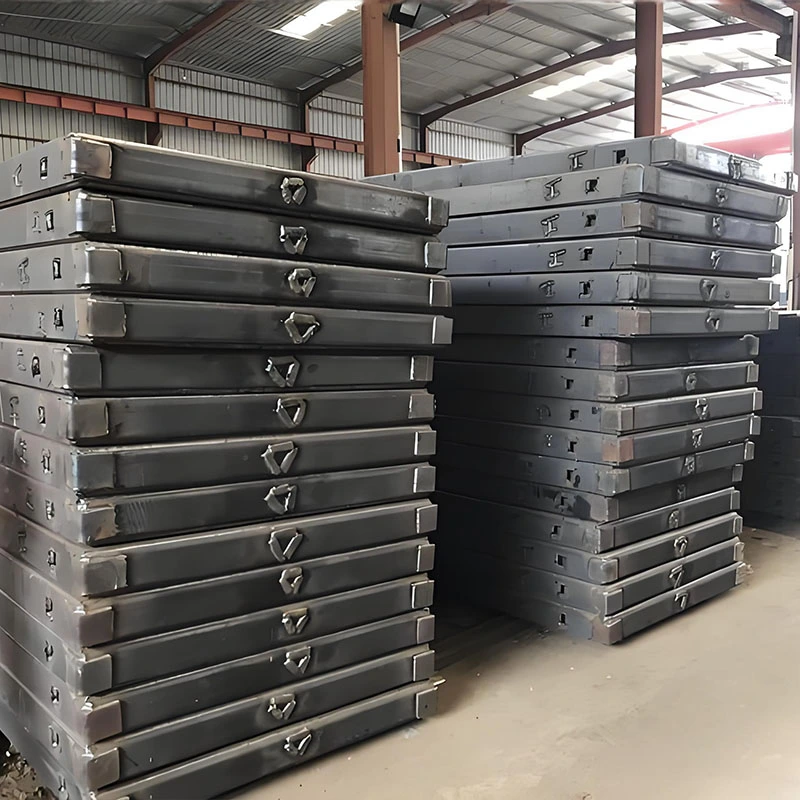
(I) Thi công đúc sẵnỐng hàn xoắn ốc(Thích hợp với đất yếu, đất sét pha bột và các lớp đất cát)
Xác định vị trí cọc: Xác minh lại tọa độ vị trí cọc đảm bảo không bị sai lệch; định vị giàn khoan và điều chỉnh độ thẳng đứng của ống khoan.
Khoan và tạo lỗ: Khởi động máy khoan, dùng mũi khoan xoắn ốc khoan theo chiều kim đồng hồ, điều khiển tốc độ khoan 0,8-1,5 m/phút, điều chỉnh theo lớp đất (chậm hơn với lớp đất cứng, nhanh hơn với lớp đất mềm); theo dõi độ thẳng đứng của ống khoan trong quá trình khoan và điều chỉnh kịp thời.
Làm sạch lỗ và loại bỏ đất: Sau khi khoan đến chiều dài cọc thiết kế, cho máy khoan nghỉ 30-60 giây để loại bỏ đất rời ở đáy hố (độ dày đất rời ≤ 100 mm); loại bỏ đất một cách cơ học để tránh tích tụ xung quanh lỗ mở.
Nâng thân cọc: Dùng cần cẩu (16-50t) để nâng cọc ống xoắn đúc sẵn, sử dụng phương pháp nâng hai điểm (nâng điểm cách 1/3 chiều dài cọc tính từ đầu cọc) để chống cong thân cọc; độ lệch phương thẳng đứng của thân cọc ≤ 1‰.
Đóng và định vị cọc: Từ từ hạ thân cọc vào hố, căn chỉnh vào tâm hố và đóng cọc đến cao độ thiết kế bằng tự trọng + búa (hoặc áp lực tĩnh), điều khiển tốc độ đóng cọc ở mức 0,5-1,0 m/phút để tránh tải trọng va đập làm hư hỏng thân cọc.
Nối mặt cắt cọc (nếu cần): Dùng nối mặt bích hoặc hàn. Đối với kết nối mặt bích, siết chặt các bu lông đối xứng (mômen ≥ 300 N·m); khi hàn, chiều cao mối hàn ≥ 8 mm, không có xỉ hoặc lỗ rỗ; độ lệch phương thẳng đứng sau khi nối 2‰.
Bịt kín lỗ: Đỉnh cọc phải cao hơn cao độ thiết kế 500 mm (đối với lần cắt cọc tiếp theo), lỗ hở lỗ phải được bịt kín bằng bê tông hoặc đất sét để tránh các mảnh vụn lọt vào.
(II) Thi công cọc ống xoắn ốc khoan và phun vữa (Thích hợp cho các lớp đất giàu nước, lớp cát và các lớp xen cứng)
Bố trí vị trí cọc và định vị giàn khoan: Tương tự như cọc ống xoắn ốc đúc sẵn, lắp đặt ống phun vữa (bên trong hoặc bên ngoài) trên ống khoan.
Khoan và tạo lỗ: Khoan bằng mũi khoan xoắn ốc, đồng thời phun nước sạch hoặc bùn (bảo vệ tường) qua ống vữa, khống chế tốc độ khoan... 0,5-1,2 m/phút; Mũi khoan tác động có thể được sử dụng để nghiền phụ trợ khi xuyên qua các lớp cứng.
Đổ vữa giai đoạn đầu: Sau khi khoan đến chiều dài cọc thiết kế, khởi động bơm vữa và bơm vữa xi măng (tỷ lệ nước-xi măng 0,5-0,6), với áp suất phun vữa 1,5-3,0 MPa. Khối lượng phun vữa nên được kiểm soát ở mức 1,2-1,5 lần thể tích thân cọc. Trong quá trình phun vữa, nâng từ từ cần khoan lên (tốc độ nâng 0,3-0,5 m/phút) để đảm bảo phun vữa đầy đủ ở đáy hố.
Lắp đặt lồng cốt thép (nếu cần): Sau khi phun vữa xong, hạ ngay lồng cốt thép xuống (độ dày lớp phủ cốt thép chính ≥ 50 mm). Độ lệch phương thẳng đứng của lồng gia cố phải ≤ 1‰, phần trên phải được cố định để tránh bị chìm.
Đổ vữa giai đoạn hai (tùy chọn): Trước khi thi công vữa xi măng giai đoạn đầu (thường là 4-8 giờ), thực hiện đổ vữa giai đoạn hai với áp suất phun vữa 2,0-4,0 MPa để bổ sung ma sát phía cọc và cải thiện khả năng chịu lực của cọc đơn.
Đổ bê tông (nếu thiết kế là cọc bê tông cốt thép): Sau khi hoàn tất đổ vữa giai đoạn 2, đổ bê tông (độ sụt 180-220 mm) bằng phương pháp ống tremie để chống phân tầng. Cao độ mặt cọc phải cao hơn cao độ thiết kế 500 mm.
III. Điểm kiểm soát chất lượng chính
Độ lệch vị trí cọc: Độ lệch vị trí cọc đơn ≤ 50 mm, độ lệch vị trí cọc nhóm ≤ 100 mm
Độ thẳng đứng thân cọc: ≤ 1‰ (cọc đúc sẵn), ≤ 1,5‰ (cọc khoan và rót vữa)
Chiều dài và cao trình cọc: Sai lệch chiều dài cọc ± 500 mm, sai lệch cao độ đỉnh cọc ± 50 mm
Chất lượng vữa: Cường độ vữa xi măng ≥ yêu cầu thiết kế (thường ≥ 30 MPa), độ lệch thể tích vữa ≤ ± 10%
Tính toàn vẹn của thân cọc: Được kiểm tra bằng phương pháp biến dạng thấp (tỷ lệ lấy mẫu ≥ 10%), không có khuyết tật như gãy cọc hay cổ cọc.
Khả năng chịu lực của cọc đơn: Thí nghiệm bằng phương pháp thử tải tĩnh (tỷ lệ lấy mẫu ≥ 1% và ≥ 3 cọc), khả năng chịu lực đạt yêu cầu thiết kế.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик